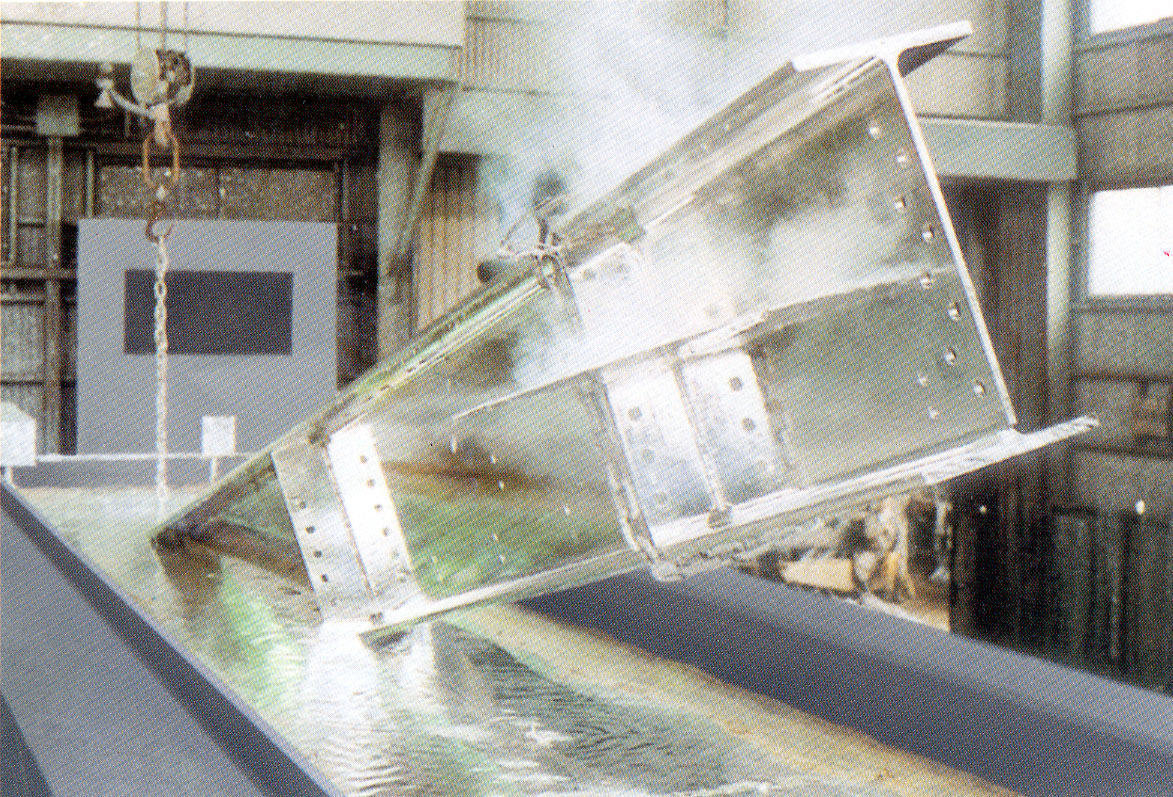
高速道路のガードレールや送電鉄塔、鉄道の架線柱から港湾施設に至るまで、風雨や潮風に晒され続ける過酷なインフラを陰で支えているのが「ドブ付けメッキ」です。通称として広く定着しているこの加工法は、正式には溶融亜鉛めっきと呼ばれ、約450℃に熱してドロドロに溶かした亜鉛のプール(槽)に鋼材をまるごと浸す(ドブ漬けする)製法に由来します。
屋外に数十年間放置されてもほとんど赤サビを寄せ付けない圧倒的な耐久力を誇る一方で、「なぜそこまで長持ちするのか」「電気メッキや一般的な塗装と何が違うのか」といった基本構造や、設計・発注時の注意点については現場でも誤解が少なくありません。本稿では、防錆の化学的メカニズムから最新規格、コスト相場、加工時の落とし穴まで、現場の一次情報をもとに徹底解説します。
📌 【この記事の重要ポイントまとめ】- 要点1:ドブ付けメッキ(溶融亜鉛めっき)は、鉄と亜鉛の「合金層」と亜鉛自体の「犠牲防食作用」によって半永久的な防錆性能を発揮する。
- 要点2:一般的な電気メッキ(膜厚数〜十数μm)に対し、ドブ漬けは50〜100μm以上の極厚皮膜を形成し、過酷環境でも数十年以上の耐用年数を誇る。
- 要点3:メッキ槽内での破裂事故を防ぐ「抜き穴加工」や、ネジ部の「オーバータップ処理」など、設計段階での固有ルール遵守が不可欠。
【防錆の真髄】ドブ付けメッキが過酷な環境でも半永久的に錆びない決定的メカニズム
鉄鋼構造物の天敵である「赤サビ」は、水分と酸素が鉄に触れることで酸化反応を起こして発生します。ドブ付けメッキが数十年から環境によっては100年近くにわたり鉄を守り続けられる背景には、物理的遮断と電気化学的防食という二重の防御壁が存在します。
第1の壁は、高温浸漬時に鉄と亜鉛が原子レベルで反応して形成される合金層(Fe-Zn合金層)です。一般的な塗装や電気めっきが素材の表面に「膜を貼り付ける(密着させる)」だけであるのに対し、溶融亜鉛めっきは鉄組織そのものと強固に融合します。最表面の純亜鉛層(エータ層)から内部の合金層(ゼータ層・デルタ層・ガンマ層)へとグラデーション状に硬度が高まり、ヤスリで擦った程度では容易に剥離しない強靭な密着性を生み出します。
第2の壁が、亜鉛特有の犠牲防食作用です。万が一、飛来物や衝撃によってメッキ層に深い傷が入り、下地の鉄が露出した場合でも、イオン化傾向の大きい亜鉛が鉄よりも先に溶け出して自らを酸化(犠牲)させます。この電気化学的な反応によって鉄のイオン化を強力に抑制し、傷口周辺を保護し続けます。さらに、大気中の二酸化炭素や水分と反応して表面に緻密な炭酸亜鉛の保護皮膜を形成するため、亜鉛自体の消耗速度も極めて緩やかです。
電気メッキとの違いと防錆効果の徹底比較|現場のスペック早見表
金属加工の現場で頻繁に比較されるのが、電気分解を利用して薄い皮膜を析出させる「電気亜鉛めっき(ユニクロ、クロメート処理など)」や「防錆塗装」との違いです。選択を誤ると、屋外設置後わずか数年でサビが発生し、再施工や部材交換による莫大な補修コストが発生します。
以下の表は、各防錆処理工法の代表的な特性と実用データを比較したものです。
日本溶融亜鉛鍍金協会の腐食データによると、電気メッキの皮膜厚さはわずか数μm程度であるため、屋外の降雨環境では数年で亜鉛が枯渇して赤サビが発生します。対照的に、ドブ付けメッキは圧倒的な膜厚と合金結合を備えており、ライフサイクルコスト(LCC)を極小化する上で最有力な選択肢となります。

