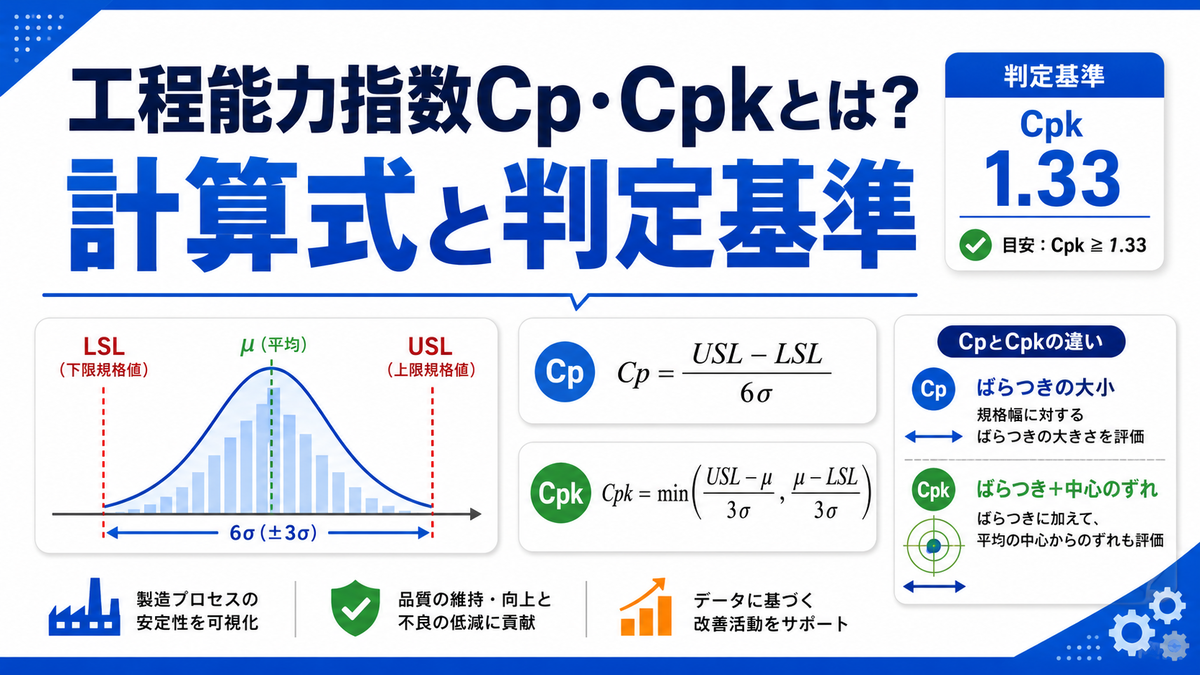
製造業の品質管理部門に配属されたばかりの若手技術者から、現場のベテランまで、「工程能力指数」という言葉を耳にしない日はない。しかし、その定義や計算方法、CpとCpkの違いを正確に説明できる人は意外に少ない。品質管理の世界では「数字がすべて」と言われるが、工程能力指数ほど製造現場の実力を端的に映し出す指標はない。規格幅に対して実際の生産工程がどれだけ余裕を持っているのか、あるいは、どれほど規格ギリギリで綱渡りをしているのか。本稿では、2026年時点の最新動向を踏まえながら、工程能力指数の基本から実務での活用方法、陥りやすい落とし穴までを徹底的に掘り下げる。
📌 【この記事の重要ポイントまとめ】- 要点1:工程能力指数とは、規格幅と実際の工程のばらつきを比較し、品質を定量的に評価する製造業の最重要指標である。
- 要点2:Cpは「ばらつきだけ」を評価し、Cpkは「ばらつきと中心位置のズレ」の両方を評価する。Cpk=1.33が多くの製造現場で合格ラインとされる。
- 要点3:工程が統計的管理状態にない場合は工程性能指数Pp・Ppkを使う必要があり、CpとCpkを混同すると誤った品質判断につながる。
【基本定義】工程能力指数が示す「工程の実力」とは何か
工程能力指数(Cp/Cpk)とは、製造業の品質管理において、製品の規格幅に対して実際の測定値のばらつきを比較し、品質を定量的に評価するために用いられる値である。公式発表資料や業界標準の解説によると、そもそも「工程能力」とは、決められた規格の中で実際に製品を生産できる能力を意味する。つまり、工程能力指数は「数字が大きいほど望ましい能力を持っている」ことを表すように定義されているのだ。
ここで重要なのは、工程能力指数が単なる統計値ではなく、品質管理における「工程の健康診断」として機能している点である。評価値が0付近または0以下であれば、製品の特性が目標値と大きく異なっているか、ばらつきが大きすぎるかのどちらかだ。逆に言えば、工程能力指数を正しく理解することは、不良品を出す前に工程の異常を察知するための必須スキルなのである。
【計算方法】平均値・標準偏差・規格幅から導く2つの指数
工程能力指数の計算方法を理解するには、まず統計学の基礎である平均値と標準偏差を押さえる必要がある。平均値はデータの中心位置を示し、標準偏差はデータのばらつき具合を示す指標だ。工程能力指数は、この2つと規格幅(上限規格と下限規格の差)を使って算出される。
Cpの計算式は以下の通りである。
Cp = (上限規格 − 下限規格) ÷ (6 × 標準偏差)
一方、Cpkは中心位置のズレを考慮した指数で、以下の2つの値のうち小さい方を採用する。
Cpk = (上限規格 − 平均値) ÷ (3 × 標準偏差)
または
Cpk = (平均値 − 下限規格) ÷ (3 × 標準偏差)
DOE labの実務解説によると、エクセルでCp・Cpkを求める際は、まず平均(AVERAGE関数)と標準偏差(STDEV.S関数)を計算し、その後上記の式に当てはめる手順が一般的だ。シャフト外径のn=25データを例題にした解説では、エクセルを使えば数式を一度設定するだけで、データ更新に応じてCp・Cpkを自動再計算できる利点が強調されている。現場の品質管理担当者にとって、エクセルでの指数算出はもはや基本スキルと言ってよい。

