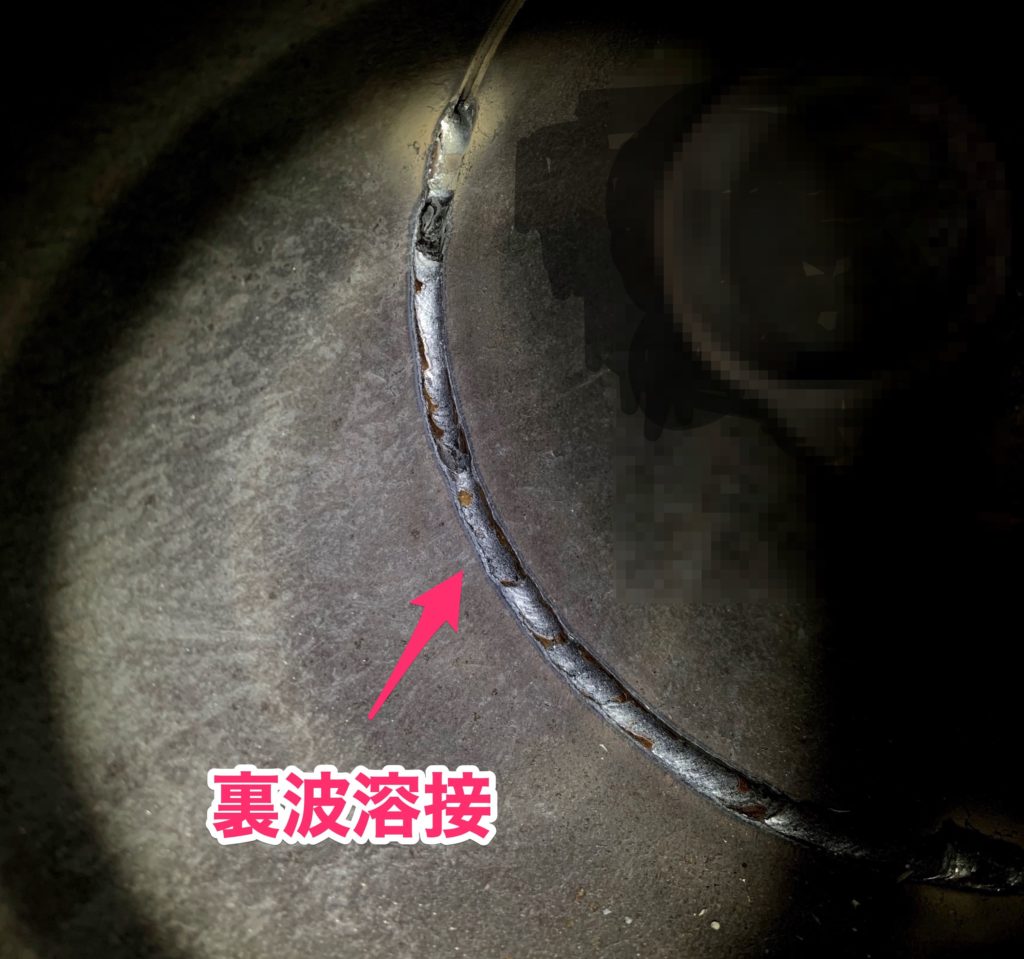
高圧配管やプラント設備、重要構造物の接合において、溶接部の裏側から健全な溶込みビードを形成する「裏波溶接」。構造物の内側に手が届かない片側溶接において完全溶込みを実現するこの技法は、現場溶接工にとって技術的到達点であり、JIS溶接技能者評価試験における最大の難所としても知られています。
一方で、実際の現場や技能評価試験では「裏波ビードが均一に出ない」「熱がこもりすぎて穴が開く」といったトラブルが後を絶ちません。なぜ裏波の形成はこれほど繊細で難しいのか。熟練技能者の知見と施工データに基づき、裏波溶接で失敗する根本原因から、電流設定やルート間隔の最適バランス、TIGおよび半自動溶接における実践ノウハウまで徹底的に解明します。
📌 【この記事の重要ポイントまとめ】- 要点1:裏波が出ない最大の原因は「開先加工の不一致」と「入熱・アーク長の不安定さ」であり、母材の溶融池(プール)の開口状態(キーホール)を維持できていない点にある。
- 要点2:プロが実践する基本条件は「ルート間隔2.5〜3.2mm/ルートフェイス1.0〜1.5mm」。電流設定だけに頼らず、棒送りの差し込み角度とスピードの同期が成否を分ける。
- 要点3:配管の全姿勢溶接やJIS検定(専門級・配管溶接)では、仮付け部の削り込み(スロープ加工)とバックシールドの徹底が外観・曲げ試験合格への最短ルートとなる。
【なぜキレイな裏波が出ないのか】失敗を招く決定的な3大要因と溶融池のメカニズム
裏波溶接で思うように裏波ビードが形成されない場合、腕前の問題以前に物理的な段取りやアーク現象の理解に齟齬が生じているケースがほとんどです。裏波が「出ない」、あるいは「溶け落ちる」現象の背景には明確なメカニズムが存在します。
第1の要因は、開先加工の不均一性とルート間隔のズレです。ルート間隔が狭すぎるとアーク熱が裏面に届かず、母材の裏側が溶け合わない「溶込み不良」を引き起こします。反対に間隔が広すぎたり、ルートフェイス(立ち上がり部分の厚み)が薄すぎると、溶融池を支えきれずにドロップ(溶け落ち)が発生します。開先の形状精度が1ミリ狂うだけで、溶融金属の表面張力バランスは簡単に崩壊します。
第2の要因は、入熱過剰とアーク長の乱れです。裏波を出そうと焦るあまり、トーチを前進させずに同じ箇所へ長時間アークを当て続けると、熱が集中して母材が耐えきれなくなります。特にTIG溶接においてタングステン電極と母材の距離(アーク長)が離れすぎると、アーク電圧が上昇して熱影響部が広がり、狙ったポイントにピンポイントで熱が伝わりません。
第3の要因は、溶加棒の供給(棒送り)タイミングの遅れです。裏波は、母材エッジが溶けて開いた微小な穴(キーホール)に、溶加棒を適切なタイミングで押し込むことで形成されます。棒の供給が遅れるとキーホールが急激に拡大して穴が開き、逆に早すぎると母材が十分に溶融する前に熱を奪ってしまい、裏側にビードが突出しなくなります。
【プロが実践する黄金比】電流設定・ルート間隔・ルートフェイスの最適バランス
裏波溶接の成否は、トーチを握る前の「仕込み」で8割が決まります。現場で安定した裏波ビードを出すための標準的な設定条件を整理しました。
開先加工において、特に配管や板材の継手加工精度は裏波の均一性に直結します。グラインダーで開先を取る際は、ルートフェイスの厚みを全周にわたって定規で計測したかのように均一にすることが必須条件です。ルート間隔(ギャップ)は、溶接棒の芯線径と同等からわずかに広い幅(2.4〜3.0mm程度)を確保することで、溶加棒を裏面まで確実に届かせることが可能になります。

