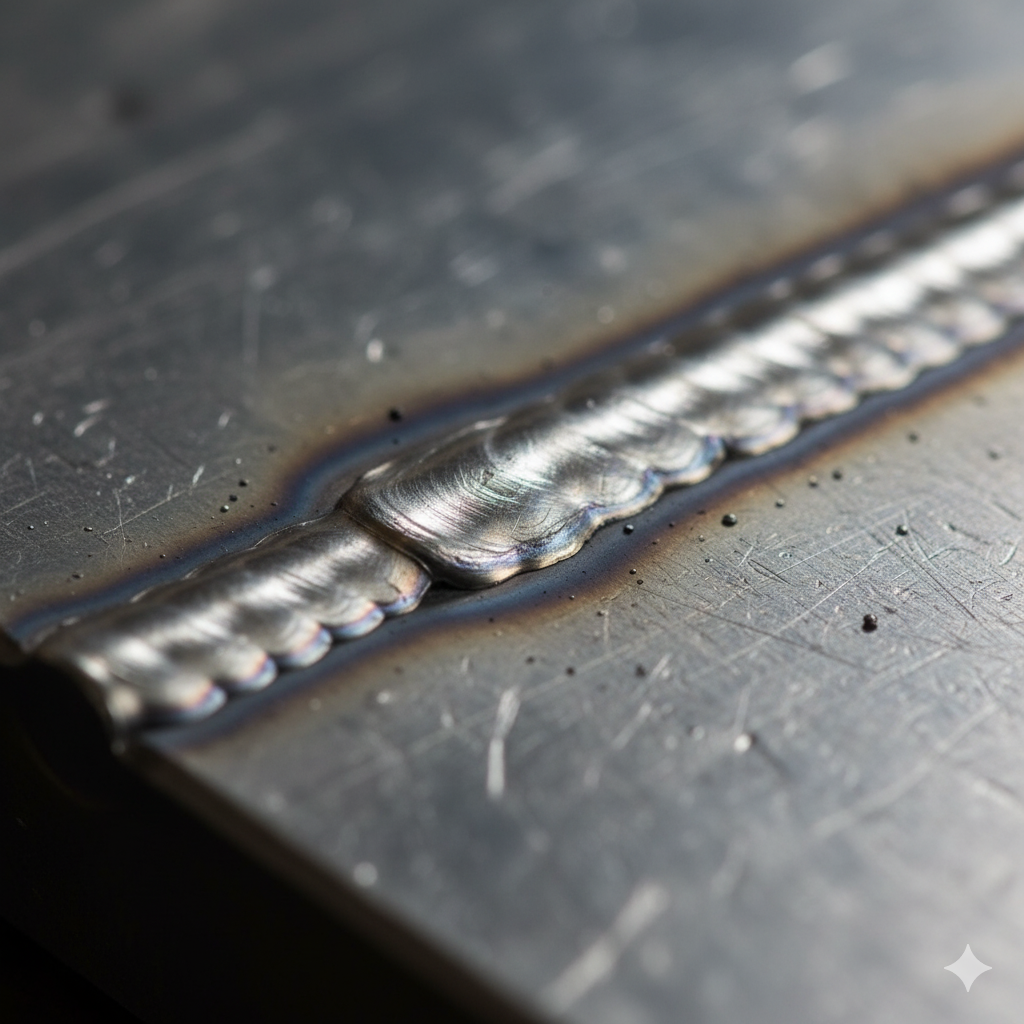
構造物や配管の接合作業において、外観の美しさだけでなく構造物の寿命をも大きく左右するのが「溶接ビードの健全性」です。どれほど入熱管理を徹底していても、わずかな運棒の狂いや電流設定のズレによって発生する代表的な溶接欠陥が「溶接オーバーラップ」です。母材表面に溶融金属がただ覆いかぶさり、融合していないこの現象は、重大な強度不足を招く危険因子として現場で警戒されています。
本稿では、溶接オーバーラップが発生する熱力学的・操作的メカニズムをはじめ、現場で混同されがちなアンダーカットとの明確な識別法、JIS外観試験基準における欠陥許容限界、さらには品質を損なわずに修復するグラインダー手直し手順まで、製造・建設現場の最前線に即して体系的に解説します。
📌 【この記事の重要ポイントまとめ】- 要点1:溶接オーバーラップの根本原因は母材の熱量不足と溶融池コントロールの破綻であり、止端部での融合不良を招く重大な外観欠陥である。
- 要点2:アンダーカット(母材の溶損・掘れ)とは真逆の現象であり、JIS外観試験基準では基本的に一切の存在が許容されない「即不合格」対象となる。
- 要点3:手直しは単に表面を均すだけでなく、母材との境界にある未溶着部をグラインダーで完全に削り落とした上で適切な再溶接を行う手順が必須である。
【構造的要因】溶接オーバーラップが発生する決定的な原因とメカニズム
溶接オーバーラップとは、溶融した溶加材が母材の開先表面や止端部に流れ込んだものの、母材側が十分に溶融温度に達していないために融合せず、単に冷えて固まって覆いかぶさった状態(ビード形状異常)を指します。断面を観察すると、母材と溶着金属の境界に鋭利な隙間(不連続部)が形成されており、冶金学的には完全な融合不良の一種に分類されます。
この現象を引き起こす主な引き金は、施工条件と溶接作業者の操作技術にあります。現場のトラブル事例を分析すると、以下の要因が複合的に絡み合っていることが分かります。
- 溶接電流と溶接速度の不整合:溶接電流に対して溶接速度が遅すぎる場合、同一箇所への入熱が過剰となり、溶融金属のプール(溶融池)が前方に広がりすぎます。結果として、アークの熱が母材に直接届かず、冷えた母材の上に溶融池が先行して流れ落ちてしまいます。
- トーチ角度と運棒の乱れ:トーチの後退角(前進角)が寝すぎていると、アークの推進力によって溶融金属が前方に押し出されます。また、ウィービング幅が広すぎたり、両端での保持時間(ポーズ)が短すぎたりすると、止端部を十分に溶融できずにオーバーラップが生じます。
- 母材表面の清掃不良と酸化皮膜:開先周辺に黒皮(ミルスケール)、油分、錆が残存していると、母材の濡れ性(なじみやすさ)が極端に低下し、溶融金属が表面張力で丸まって母材となじまずにオーバーラップを誘発します。
つまり、溶融池コントロールが維持できず、母材表面の温度上昇が溶融金属の供給スピードに追いつかない熱的アンバランスこそが、オーバーラップを発生させる決定的な正体です。
似て非なる欠陥|アンダーカット違いと溶接強度への影響
現場指導において頻繁に比較されるのが「オーバーラップ」と「アンダーカット」です。どちらもビード止端部に発生する代表的な形状欠陥ですが、その幾何学的形状と力学的性質は正反対の性質を持っています。
アンダーカット違いを端的に言えば、アンダーカットは母材がアークによって掘り起こされたまま溶加材で埋まらずに「溝」として残る現象(過大入熱・高速溶接・アーク長過長が主因)です。これに対し、オーバーラップは溶加材が母材の上に余分に「乗っかっている」状態です。
一見すると「母材が削れていない分、オーバーラップの方が母材厚さを減らしていないため安全ではないか」と誤解されがちです。しかし、溶接強度への影響という観点では極めて危険です。オーバーラップの止端部は極めて鋭利な不連続ノッチ(切れ込み)を形成するため、構造物に引張荷重や繰り返し荷重が加わった際、その隙間に凄まじい応力集中が発生します。ここが起点となって疲労亀裂(クラック)が母材深部へと急速に進展し、設計耐力を大幅に下回る荷重で脆性破壊に至るリスクを抱えています。

