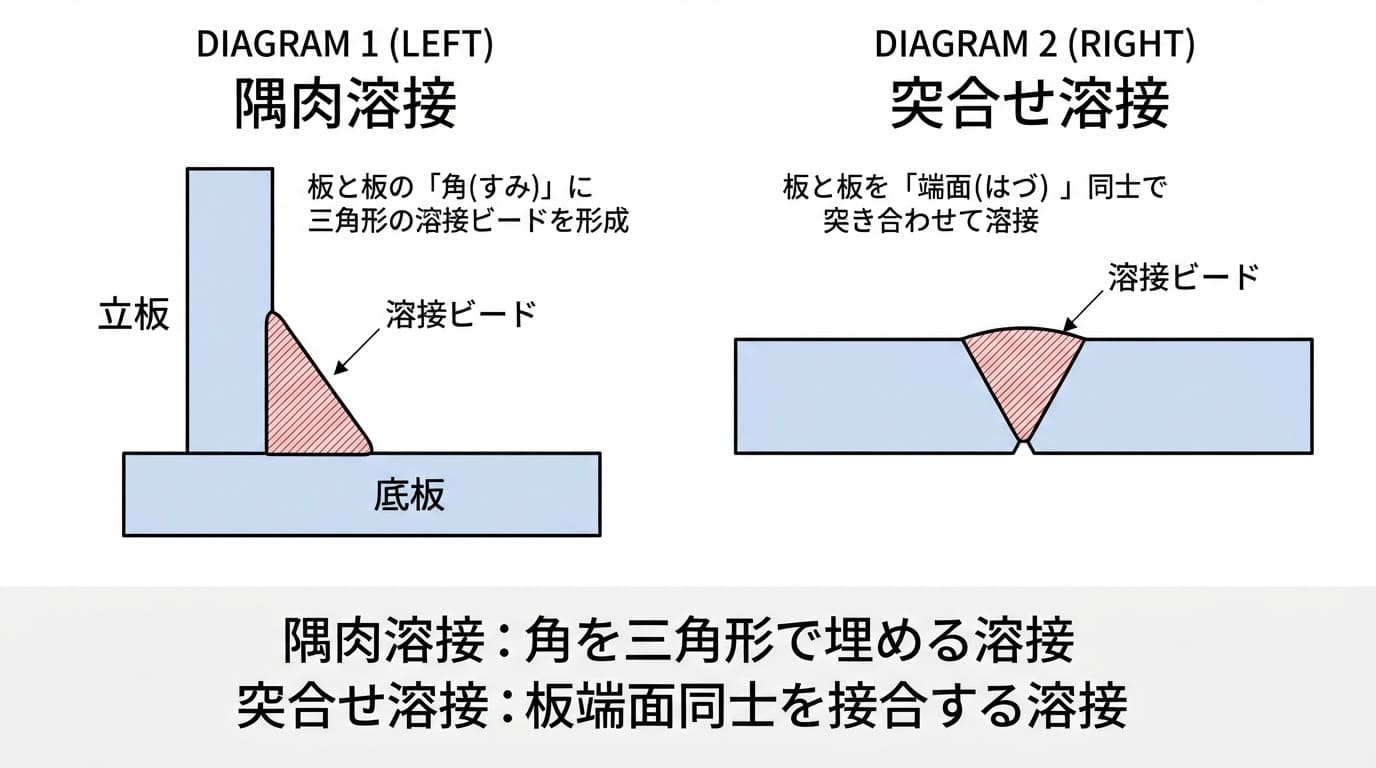
機械設計や建築鉄骨、プラント構造物において最も頻繁に用いられる接合技術が隅肉溶接です。母材同士を直角または斜めに交差させて配置し、開先加工なしで手軽に高強度な接合部を得られるため、製造現場のコスト削減と生産性向上に欠かせない工法として広く定着しています。
しかし、現場や設計室では「脚長とのど厚の算出ミスによる強度不足」や「JIS規格に合致しない溶接記号の誤記による手戻り」といったトラブルが後を絶ちません。構造物の安全性を担保しつつ過剰設計を防ぐためには、2026年時点の最新設計基準に沿った正しい強度計算式と施工上の留意点を正確に把握しておく必要があります。
📌 【この記事の重要ポイントまとめ】- 要点1:有効のど厚の基本式($a \fallingdotseq 0.7S$)を厳密に適用し、過大な脚長指示による母材の熱変形と残留応力集中を未然に防ぐ。
- 要点2:JIS Z 3021に準拠した矢側・反対側の記号配置ルールを遵守し、開先溶接との特性差(コスト・応力集中・検査性)を設計段階で見極める。
- 要点3:2026年最新の許容応力度基準に基づくせん断応力計算を徹底し、アンダーカットやルート割れを誘発しないT継手施工要領を確立する。
【2026年最新】隅肉溶接の基本と脚長・のど厚の計算式を完全整理
隅肉溶接の設計において根幹をなすのが「脚長(きゃくちょう:$S$)」と「のど厚(のどあつ:$a$)」の幾何学的関係です。直角等脚隅肉溶接の場合、溶接ビードの断面を直角二等辺三角形と仮定して計算を行います。
設計上の基準となる隅肉溶接 有効のど厚 計算式は、二等辺三角形の斜辺から直角頂点までの垂線の長さとして定義され、以下の計算式で求められます。
有効のど厚 $a = S \times \cos 45^\circ = \frac{S}{\sqrt{2}} \fallingdotseq 0.707S \quad (実務上は 0.7S)$
ここで注意すべきは、実際の溶接ビードには表面の「余盛(補強盛り)」や「ルート溶込み」が存在する点です。これらは安全側の裕度として扱い、強度計算上の有効断面積には含めないのが構造力学上の鉄則です。
また、母材の熱容量に対して溶接熱量が小さすぎると、急冷による焼入れ組織が形成されて低温割れを誘発します。このリスクを回避するため、日本建築学会や各工学会の規準では母材の最大板厚に応じた隅肉溶接 最小脚長 規定が以下のように厳格に定められています。
・母材板厚 6mm以下:最小脚長 3mm以上
・母材板厚 6mm超〜12mm以下:最小脚長 4.5mm以上
・母材板厚 12mm超〜19mm以下:最小脚長 6mm以上
・母材板厚 19mm超:最小脚長 8mm以上
薄板側ではなく「接合する部材のうち厚い方の板厚」を基準にして最小脚長を決定する点が、現場で見落とされがちな重要ポイントです。
開先溶接との違いを徹底比較|強度・コスト・用途の決定的分岐点
継手設計において設計者を最も悩ませるのが、隅肉溶接 開先溶接 違いをどのように評価して使い分けるかという判断です。開先溶接(グルーブ溶接)が部材端面を斜めに削り落として母材断面を一体化させるのに対し、隅肉溶接は部材表面にビードを盛るだけの非溶込み型接合を基本とします。
以下の比較表は、設計工数、加工費、品質検査、力学的特性の観点から両者の決定的な差をまとめたデータです。
静的な自重支持部材や二次部材、ガセットプレートの接合などには隅肉溶接が最適ですが、橋梁の主桁や圧力容器のように過酷な繰り返し応力が加わる部位には、コストを投じてでも完全溶込み開先溶接を採用するのが工学的な正解です。

